

Feed Extrusion færibreytur og formúla: Hvað setur puffing gráðu?
Oct 16, 2026
Skildu eftir skilaboð
Formúlan setur mörkin áður en vélin tekur þátt - sterkja við 20% eða meira fyrir fljótandi fóður á móti 10-15% fyrir sökkvandi fóður, fita við eða undir 12% á einni skrúfu og 17% á tvískrúfu, hráprótein 25-60%, raka aðkomandi 15-27%.
Vinnslugluggar virka þá innan þeirra marka: tunna 120-180 gráður C með 140-160 gráður C best fyrir korn, hárnæringargufa 7-8% á sojabaunum og um 10% á maís við 0,1-0,4 MPa, kæling 65-90 gráður C og stigkæling.
>> - Sterkja er stækkunarbeinagrindin; há-amýlópektín, lág-hlýmunarmyndun-hitagjafar þenjast mest út.
>- Fita yfir 8% tilheyrir úðun eftir-extrusion, ekki í forblöndunni.
>- Mölunarfínleiki eftir tegundum: 20 möskva fyrir ferskvatnsfiska, 40 möskva fyrir krabba og rækjur, 60 möskva fyrir ál og skjaldböku.
>- Hvert 1% af fitu á milli 12% og 17% bætir um það bil 16 kg/m3 við rúmmassa.
>- Blandað floti og vaski eftir þurrkun þýðir ójafn kæling, ekki slæm formúla.
01
Hvað ákvarðar pústgráðu: Formúla, ferli eða eftir-vinnsla?
Uppblástursstig er sýnileg afleiðing af þremur atburðum sem eiga sér stað saman: gelatíngerð sterkju, þrýstingslosun við mótið og vatn sem blikkar í gufu. Þættirnir sem hafa áhrif á útpressun straums flokka í þrjú stig - formúlu, ferlistillingar og eftir-vinnslu - og formúluþrepið setur mörkin sem engin vélastilling getur lyft.
Tilvísun
Fyrir innihaldsefni-uppsprettur sterkju, próteina og fitu,Feedipedia gagnagrunnur fóðurefnaer ókeypis tilvísun sem mótunarteymi geta vitnað beint í.Formúlan-sett takmörk
Atburðirnir þrír mynda eina keðju, ekki þrjá aðskilda hnappa. Sterkja þarf að gelatína áður en bræðslan getur haldið gasi, deyja þarf að losa þrýsting nógu hratt til að það gas stækki og nóg vatn þarf að blikka til að gufa til að festa loftbólubygginguna. Ferlisflokkurinn vinnur innan formúlutakmarkanna; eftir-vinnsla læsir aðeins því sem útpressan hefur þegar framleitt.
Hvernig á að dæma hvort bilunin sé formúla eða vél
Formúluvandamál er til staðar frá fyrstu lotu og svarar ekki hitastigi eða skrúfuhraða, vegna þess að mörkin sjálf eru of lág. Vélarvandamál birtast sem breyting á línu sem var þegar í gangi vel og það rekur venjulega aftur til slits, raka eða teningsins. Í myllunum sem við útvegum er þéttur köggla mun oftar formúlu- eða ástandsvandamál en skrúfuvandamál.
Hráefnisþáttur
Vinnandi gluggi
Hvað það gerir við að blása
Innkomandi raki
15-27%
hár endir: rýrnun og aflögun; lágmark: orkunotkun og slit
Sterkja, fljótandi fóður
20% lágmark
stækkunarbeinagrindin; undir 20% mun það ekki halda fljótandi
Sterkja, sökkvandi fóður
10-15%
bindur kögglana án þess að lyfta þéttleika
Feit, ein skrúfa
12% takmörk, 8% hagnýt
húfur stækkun; afgangurinn færist í póst-úða
Feit, tvískrúfa
17% mörk
húfur stækkun; afgangurinn færist í póst-úða
Hráprótein
25-60%
burðargrind; efst á bandinu lækkar blástur
Trefjar
engin föst töluleg mörk; hafðu það lágt
stingur í gegnum loftbóluveggi og bælir þenslu
Malandi fínleiki
20 / 40 / 60 möskva eftir tegundum
knýr gelatínmyndun og vatnsstöðugleika
02
Hvaða sterkjustig og sterkjugjafi stilla stækkunarhraða?
Sterkja er stækkunarbeinagrindin: innihald hennar og gelatínunarstig ákvarða stækkunarhraða beint. Það vinnur tvö verkefni - það stækkar og það bindur - og stig þess er aðalþátturinn sem ákvarðar hvort straumur fljóti eða sekkur. Sökkvandi vatnafóður ber 10-15% sterkju; Fljótandi vatnafóður þarf að minnsta kosti 20%. Útpressunarfæribreytur fljótandi fiskfóðurs fylgja sömu gluggum og sökkvandi fóður, nema sterkjugólfið: undir 20% getur þenjan ekki sigrast á þéttleika prótein- og steinefnahlutans.
Tengt
Fyrir heildarlínu sem byggð er í kringum þennan glugga, sjáðufljótandi fiskafóðurspressulína.Sterkjugluggar eftir fóðurtegund
Innan þessara glugga flytur sterkjugerð magnþéttleika. Kjósið uppsprettur sem eru háar í amýlópektíni og lágt mýkunarhitastig, vegna þess að þær gefa mesta þenslu. Hagnýtar heimildir keyra 75-82% sterkju í hveiti, 70-75% í maísmjöli og um 81% í hrísgrjónamjöli; hnýðiræktun eins og kartöflur og kassava bera meira amýlósa og bindast vel. Því meira amýlópektín og afeitrað sterkja, því meiri er blástursstigið og því lægri er rúmþyngd, á meðan hár amýlósi með eðlislægri sterkju eykur mulningsstyrk og hörku. Útpressunarstig er stillt á hrærivélinni.
Hvernig á að dæma sterkjugjafa eftir samsetningu
Vannáttað sterkja byggir upp steinsteina-eins og yfirborðsbyggingu sem hægir á vatnsupptöku og bætir vatnsstöðugleika - eiginleikann sem heldur fljótandi köggla ósnortinn í klukkutíma í stað mínútur. Dæmdu heimildina út frá tveimur lestum: hveiti með háu-amýlópektíni, lágu-gelatínmyndun-hita hveiti gefur mesta útþenslu fyrir tiltekinn kælingarglugga, á meðan mikið-amýlósamjöl skiptir útþenslu fyrir mylningsstyrk. Fóður sem verður að fljóta í gegnum heila fóðurlotu er vatns-stöðugleikavandamál fyrst og stækkunarvandamál í öðru lagi.
03
Hvar eru fitumörkin og hvenær ætti að úða fitu-?
Fita er algengasta ástæðan fyrir því að formúla mun ekki blása. Vinnumörkin eru 12% fyrir einskrúfuútpressun- og 17% fyrir tvískrúfuútpressun. Við eða undir 12% hefur fita nánast engin áhrif á gæði köggla; yfir mörkum missir kögglan útþenslu löngu áður en hún missir stöðugleika, og það er bilunarhamurinn sem birtist sem sökkvandi "fljótandi" fóður. Þegar formúla þarf að bera meiri fitu en þrýstivélin þolir skaltu færa afganginn yfir í eftir-útpressuúðun, svo olían trufli ekki gelatíngerð.
Tengt
Til að sjá hlið-við-hlið á skrúfutegundum, skoðaðu leiðbeiningar okkar umhvernig á að velja fiskeldis- eða gæludýrafóðurpressu.Ef formúlan þín er yfir-einni skrúfufitumörkum,Segðu okkur miðað við magnþéttleika þinn og við munum stærð extruderinn- við svörum með sundurliðinni tilvitnun, EXW/FOB grundvelli; CIF fáanlegt sé þess óskað.
12% og 17% fitumörkin
Milli 12% og 17%, hvert 1% af aukafitu bætir um það bil 16 kg/m3 við fullunna rúmmassa - línulega refsingu sem þú getur notað til að spá fyrir um flothegðun áður en lotan er keyrð. Frá 17% í 22% stækkar kögglan varla, en gæði köggla haldast stöðug; yfir 22% hrynur stöðugleiki. Venjulegar æfingar halda heildarfitu við eða undir 8% og úða umframmagninu á fullunna kögglana, vegna þess að fita sem kemur frá hráefnum truflar minna en viðbætt olía. Hörku hækkar með fitu úr 6% í 14%, fer síðan hratt yfir 14%.
Ákvörðunarreglan fyrir ramma með stakri-skrúfu og tveggja-skrúfu
Notaðu 16 kg/m3 regluna sem formúluathugun: ef magnþéttleiki miðsins er fastur og formúlan svífur úr 12% í 17% fitu, er stækkun það sem þú missir fyrst og engin tunnuhækkun kaupir hana aftur. Tvær útgönguleiðir - eftir-úða umframfitu, eða færðu formúluna í tveggja-skrúfugrind. Ákvörðunarreglan: Innfædd fita undir 12% er í lagi á einni-skrúfugamma. Viðbætt fita yfir 12%, eða seigfljótandi-fiturík formúla, kallar á tvíbura-skrúfu röðina. Sú röð nær yfir-feituríkt vatnafóður með 11-13% fitu í viðbót, gæludýrablöndur með 20-30% fersku kjöti og 20% eða meira fitu, og soðið fóðurblöndur með sterkju gelatíngerð yfir 95%.
Rammaval, með einkunnaútgangi frá vélagögnum okkar:
Rammi
Skrúfa
Málafköst (kg/klst.)
Aðaldrif (kW)
Skrúfa dia. (mm)
Besta-formúlan
DGP-40
einhleypur
40-50
5.5
40
þurrar-fitulítil formúlur, búkvarða
DGP-60
einhleypur
120-150
15
60
þurrar-fitulítil formúlur, búkvarða
DGP-70
einhleypur
200-250
18.5
70
þurrar-fitulítil formúlur, búkvarða
DGP-80
einhleypur
300-350
22
80
þurrar-fitulítil formúlur, búkvarða
DGP-90
einhleypur
400-450
30
90
þurrar-fitulítil formúlur, búkvarða
DGP-100
einhleypur
500
37
100
þurrar-fitulítil formúlur, búkvarða
DGP-120
einhleypur
600-700
55
120
þurrar-fitulítil formúlur, kvarðakvarði
DGP-135
einhleypur
800-900
75
135
þurrar-fitulítil formúlur, kvarðakvarði
DGP-160
einhleypur
1000-1200
90
160
þurrar-fitulítil formúlur, kvarðakvarði
DGP-200
einhleypur
1800-2000
132
200
þurrar-fitulítil formúlur, kvarðakvarði
LX-45
einhleypur
40-50
5.5
40
þéttur rammi, renna-teinaskipti
LX-65
einhleypur
120-150
15
60
þéttur rammi, renna-teinaskipti
LX-75
einhleypur
200-250
18.5
70
þéttur rammi, renna-teinaskipti
LX-85
einhleypur
300-350
22
80
þéttur rammi, renna-teinaskipti
DF-70B til DF-200B
tvíburi
til staðfestingar gegn tæknilega staðfestingarblaði verksmiðjunnar
til staðfestingar
til staðfestingar
seigfljótandi og-fituríkar formúlur
Stærð rammans á viðvarandi afköstum eftir kælingu, ekki á nafnplötutoppnum: Stærsta einstaka-skrúfaramminn er metinn 1800-2000 kg/klst. á 132 kW drifi með þvermáls. 200 mm skrúfu, en það hlutfall gildir aðeins ef þurrkarinn og kælirinn fyrir aftan hann passa saman. Lína með einkunnina 40-800 kg/klst. nær yfir flestar þarfir sveita og smáverksmiðja. Fyrir ofan það, vinnið til baka frá kælirafkastagetu, ekki frá extruder bæklingnum. Dísilknúnar útgáfur af smærri grindunum keyra sömu afköst án netafls, sem hentar völlum og svæðum með óáreiðanlegt rafmagn.

04
Hvað gerir 25-60% próteinbandið við að blása og hlaða útpressu?
Fita setur mörkin fyrir ofan; prótein setur beinagrindina inn í það. Í fullunna kögglinum er prótein byggingaraðili sterkju - sem heldur löguninni á meðan sterkja sér um þensluna. Hvar formúlan situr inni í próteinbandinu ræður því hvort pressuvélin eyðir orku sinni í að blása eða hlaða. Prótein og fita vinna bæði gegn sterkjuþenslu, og þess vegna er erfiðast að blása í formúlur með-fituríkum,-ríkum próteinum.
Tengt
Fyrir hunda- og kattaformúlur efst í hljómsveitinni, sjáðugæludýrafóðurspressusvið.25-60% próteinbandið
Hráprótein í útpressuðum formúlum er 25-60%, þar sem það virkar sem burðargrind í fullunnu kögglinum. Innan þess bands lækkar próteinhækkun núningsstuðulinn, dregur úr sliti á tunnu, bætir vöruskipulag og eykur mýkt. Viðskiptin eru efst: mikið prótein þýðir lægri blástursstig, seigfljótandi bráðnun og meiri orkunotkun.
Hvernig á að dæma plöntuprótein gegn dýrapróteinum
Plöntuprótein gleypir vatn og binst vel, myndast og blásast auðveldlega og er ódýrt - en meltanleiki þess fylgir dýrapróteinum og það tekur mikið pláss í formúlu. Það er dómgreindin: plöntuuppsprettur þrýsta út auðveldara, en dýrauppsprettur melta betur og gefa meira pláss fyrir sterkju og fitu. Þegar prótein hækkar skaltu hækka útpressunarhitastig og klippa raka til að halda gelatínmyndun. Orkuviðurkenningin er mælanleg: há-próteinbræðsla þarf meiri klippingu fyrir sömu þenslu.
05
Hvernig takmarka trefja- og trefjapróteinmáltíðir pústgráðu?
Trefjar eru eini hráefnisþátturinn án föst töluleg mörk - áhrif þess á blástursstig eru mæld með prufa á eigin máltíð, ekki lesin af töflu. Hár hálmi-trefjar stinga í gegnum loftbóluveggi, bæla þenslu og skilja eftir fastan, þéttan köggla. Líttu á það sem takmarkandi ástand frekar en tölu til að stilla, því hversu langt kvörnin getur tekið trefjamáltíðina setur markmiðið.
Takmörk trefja og trefjamjöls
Trefjar lokar mörkunum frá hinni hliðinni, án skífu. Þar sem hálmi-trefjar eru háar er tafarlaus bæling á þenslu, þannig að blástursmarkmiðið verður að vera lægra áður en lotunni er blandað; nákvæma mörkin fyrir formúluna þína á að vera staðfest með tæknilega staðfestingarblaði verksmiðjunnar. Trefjapróteinmjöl bæta við öðru refsingu: bómullarfræ- og repjumjöl er erfitt að mala og tappa deyr, sem eykur niðurbrotstíðni og skilur eftir rifnar, lélegar kögglar.
Hvernig á að dæma deyja-þrýstingsauka
Ef þessar máltíðir ráða yfir próteinframboði þínu skaltu gera ráð fyrir fínni mölun og skipuleggja fleiri teningabreytingar - og meðhöndla hvaða teninga-þrýstingshækkun sem mala vandamál áður en þú snertir formúluna. Gaddur með hækkandi mótorálagi og rifnum yfirborði köggla segir það sama: mjölið er of gróft fyrir teninginn.
06
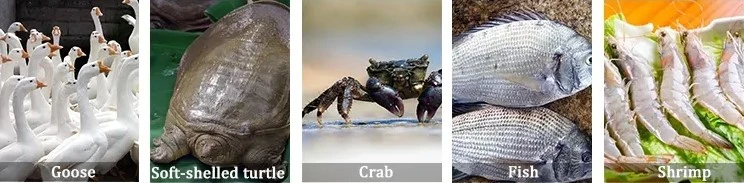
Hvaða malarfínleika krefst ferskvatnsfisks, rækju og álfóðurs?
Trefjar ákvarða neðri mörkin; mala ákvarðar hversu mikið af því kokkurinn getur náð. Yfirborðsflatarmál, meltanleiki og hversu fullkomlega sterkja gelatínerir allt aftur til mölunarfínleika - og gelatíngerð er það sem gerir köggla blása. Gluggarnir hér að neðan eru tilvísunin sem notuð er í kínverskum vatnafóðurverksmiðjum.
Tengt
Lína byggð eftir þessum fínleikaforskriftum er sýnd ísmáfljótandi fiskafóðurkögglalína, 40-800 kg/klst.Tegund fóðurs
Fullt-sigti
Viðbótarskoðun
Ferskvatnsfiskafóður
allir standast 20 möskva
30% eða minna haldið á 40 möskva
Krabba- og rækjufóður
allir standast 40 möskva
80% standast 60 möskva
Ála og skjaldbökufóður
allir standast 60 möskva
95% standast 80 möskva
Netgluggar eftir tegundum
Fínari mölun eykur yfirborðsflöt fyrir meltingu og sterkju gelatíneringu, sem hjálpar bæði við uppblástur og kögglamyndun. Fyrir fóður fyrir krabba, rækju, ál og skjaldbaka er fínleikin oft munurinn á köggli sem heldur vatnsstöðugleika og köggla sem skýlir tankinum.
Hvernig á að dæma slit á kvörnskjá
Fínleiki virkar vegna þess að gelatínmyndun er hita-og-vandamál í gegn um vatn: smærri agnir eldast hraðar og fullkomnari í gegn á sama tíma. Ef kögglar blása illa og hitastig tunnu er þegar í glugganum, athugaðu slit kvörnunarskjásins áður en þú breytir ferlinu - slitinn skjár eykur kornastærð hljóðlega og dregur úr eldunargráðu. Hammer mill screen val er ódýrasta leiðin til að bæta gæði allrar línunnar.
07
Hvers vegna er 15-27% raki í hráefni ekki það sama og raki til að kæla?
Tvær aflestrar ruglast oftar en nokkurt annað par í útpressun: raki í hráefni og raka. 15-27% glugginn lýsir þeim fyrsta - raka máltíðarinnar sem fer inn í ferlið, ekki gildi sem mælt er eftir kælingu. Haltu þeim í sundur - í sumum bókmenntum er vitnað í 12-14% fyrir efni við extruderinntakið, og blanda þessu tvennu er algengasta ástæðan fyrir því að sannaður gluggi bilar á gólfinu.
15-27% innkomuglugginn
Inni í glugganum þýðir meiri raki venjulega minni magnþéttleika og meiri þensluhraða, vegna þess að meira vatn blikkar í gufu við teninginn. Í hámarkinu eykst rýrnun og endanleg aflögun; í lægsta kantinum eykst orkunotkun, vélrænt slit og áferðarmunur á yfirborði-til-kjarna. Hagnýta stillingin er málamiðlun - nóg vatn fyrir stækkun, en ekki svo mikið að þurrkarinn verði flöskuhálsinn. Ef þurrkarinn þinn er þegar í fullum krafti skaltu klippa efst á rakaglugganum fyrst.
Hvernig á að dæma raka á hlaupalínu
Dæmdu stillinguna eftir kögglaformi eftir þurrkun og eftir hleðslu í þurrkara, ekki eftir því hvernig mjölið líður í hrærivélinni. Handkreisting sýnir raka á yfirborði, ekki hversu mikið vatn mun blikka við teninginn; sýna köggla eftir þurrkarann og bera saman magnþéttleika við markið í staðinn.
08
Hvaða ferlibreyta hefur mest áhrif á púst: raka, hitastig eða hraða?
Sá gluggi setur aðeins upphafspunktinn; rakinn sem hárnæringin bætir við er fyrsta færibreytan sem raunverulega breytir kögglanum. Þegar formúlan hefur verið fest, skipta ferlibreytur máli í skýrri röð: rakameðferð fyrst, hitastig deyja í öðru lagi, skrúfuhraði í þriðja lagi. Raki og hitastig fóðurútpressunar eru færibreyturnar tvær, og raki er sú sterkari -, það færir lausu og þensluhraða hraðar en allar hita- eða hraðabreytingar. Þess vegna á hárnæringin skilið meiri athygli en stjórnborðið. Matarhitastigið hér er bræðsluhitastigið við deygjuna, sem ríður á tunnugluggann sem er þakinn næst.
Áhrifsröðunin og færibreytugluggarnir
Þegar köggla er of þétt ná flestir rekstraraðilar fyrst að skrúfuhraða; rétta fyrsta skrefið er rakameðferð, því rakainngangur ákveður hversu mikið sterkja gelatínist í raun fyrir deyið. Aðeins þá stilltu hitastigið og síðan hraðann. Að vinna í þeirri röð lagar venjulega þéttan köggla á einni vakt. Taflan hér að neðan safnar vinnuglugganum og dómskallinu fyrir hverja færibreytu sem nefnd er hér.
Parameter
Vinnandi gluggi
Áhrif á blástur
Hvernig á að dæma það
Nærandi raka
fyrsta færibreytan, á undan hitastigi og hraða
lágt: harður, hár blásandi; hár: svampur og léttur
með gelatíneringu við teninginn
Hárnæring gufuskammtur
7-8% sojabaunir, um 10% maís
of mikið mýkist og festist
mælikvarði með sterkjustigi
Hárnæring gufuþrýstingur
0,1-0,4 MPa
setur skarpskyggni og elda
mæla eftirlit fyrir hverja vakt
Aðstæður hitastig
65-90°C
meira elda, betri binding
gegn getu þurrkara
Ástandstími
lengur er betra, takmarkað af þurrkaranum
betri elda og binda
blautir kjarna: bætið við tíma áður en gufu er bætt við
Hitastig tunnu
120-180°C, best 140-160°C
lágt: ófullnægjandi elda; hár: úða-út við teninginn
halda 140-160 gráðum C á korni
Deyja hitastig
til staðfestingar gegn tæknilega staðfestingarblaði verksmiðjunnar
hár: gljúpur og ljós; lágt: þétt og vatns-stöðugt
með kögglaáferð og vatnsstöðugleika
Skrúfuhraði
hár: langsum; lágt: favors radial
stillir geisla- og lengdarskiptingu
stilla síðast, eftir raka og hita
Ákvörðunarreglan um rakameðferð
Of lítill raki gefur mikla blástur en lélega seiglu; of mikið dregur úr magnþéttleika, gerir kögglan svampkenndan og í ysta lagi of þungur. Að bæta við raka lækkar almennt magnþéttleika og eykur þensluhraða - en aðeins ef ástandstími og hitastig láta vatnið komast jafnt inn. Hárnæring sem rennur á fullu og heitu gerir meira til að blása en nokkur skrúfaskipti.
Samræma þarf gufuskammt, þrýsting, hitastig og tíma svo vatn komist jafnt inn í hverja ögn. Misræmi þau og pressuvélin erfir máltíð sem er blaut að utan og þurr að innan, sem birtist síðar sem ójafn þéttleiki yfir lotuna. Of mikil gufa mýkir máltíðina og gerir hana klístraða, svo skalaðu skammtinn með sterkjumagninu. Of lágur þrýstingur gefur lélega skarpskyggni; of hátt yfir-vætir máltíðina. Lengri kæling gefur betri eldun og bindingu, takmarkað af því hversu mikinn raka þurrkarinn getur dregið út á eftir.
09
Hvaða tunnu- og hitastigsgluggar gefa bestu pústina?
Fyrir tveggja-skrúfuvinnslu á formúlum sem byggjast á korntegundum-, keyrir útpressunarhólfið 120-180 gráður á C og 140-160 gráður C gefur bestu niðurstöðuna. Hitastig er það sem breytir soðinni máltíð í stækkandi bræðslu: hóflegur hiti gelatínerir sterkju að fullu og eykur heildarþenslu.
Tengt
Fyrir ramma með hitamassa til að halda þessum glugga á viðskiptaverði, sjáðustór extruder fyrir fiskafóður.Tunnubandið og teygjustillingin
Fyrir neðan bandið, gelatínist sterkja ekki að fullu, prótein afmengunar ekki og eldunarstig helst lágt - kögglan kemur út þétt og vatnsstöðugleiki hans verður fyrir áhrifum. Inni í bandinu eykst stækkun jafnt og þétt með hitastigi og 140-160°C er ljúfi staðurinn fyrir kornblöndur. Deyjastillingin fylgir sömu rökfræði: heit steypa stuðlar að sterkjubráðnun og gefur gljúpan, ljósan köggla, á meðan svöl deyja gefur þéttari, -stöðugleika köggla. Nákvæmur hitastigsgluggi deyja er formúlu-sértækur og skal staðfestur með tæknilega staðfestingarblaði verksmiðjunnar.
Hvernig á að dæma úða-út við teninginn
Ofan við bandið fer orkuinntakið yfir samloðunarkrafta milli agna og bræðslan úðast út við mótið; hita-næm næringarefni skemmast og blása fellur í raun. Hagnýt regla: Haltu 140-160 gráðum C á korni, farðu niður fyrir hitanæmar formúlur og meðhöndlaðu sýnilega gufu við teninginn ásamt þrýstingssveiflum sem merki um að hitastigið sé of hátt.
10
Hvernig skiptast skrúfastillingar, skrúfuhraði og deyjahönnun geisla- og lengdarstækkun?
Geisla- og lengdarstækkun er stjórnað af mismunandi hlutum: geislamyndaþensla fylgir skrúfustillingu og klippingu, en lengdarstækkun fylgir skrúfuhraða.
Tengt
Fyrir vélar byggðar í kringum stillanlega klippi- og deyjavalkosti, sjáaquafeed stækkunartæki.Geisla- og lengdarglugginn
Skúfeiningar - hnoða blokkir, öfugir þræðir - geyma teygjanlega orku í bræðslunni og sú orka losnar helst sem geislaþensla. Hóflegt trefjamagn ásamt sterkri klippingu læsir loftbólubyggingunni þannig að kögglan vex út á við í stað þess að vera meðfram ásnum. Mikill hraði með sterkri klippingu lækkar bræðsluseigju, sem hjálpar til við stækkun en eykur orkunotkun; að breyta skrúfuþáttablöndunni - til dæmis að bæta við hnoðunarkubbum - er hvernig þú stillir klippingu og fínstillir bólubygginguna án þess að breyta formúlunni.
Hvernig á að dæma radial gegn lengdarþenslu
Lengdarþensla er stillt með hraða: mikill hraði styttir dvalartíma og dregur úr þrýstingi, þannig að kögglan teygir sig eftir endilöngu, á meðan lítill hraði stuðlar að geislaþenslu. Á deyjahliðinni þýðir lítið opið svæði háan þrýsting og ýtir undir blástur, en stærð köggla stjórnar endingu, vatnsupptöku og vatnsstöðugleika - stærri kögglar gleypa vatn hægar og halda lögun lengur í tjörninni. Skiptingar á teningum eru venjubundin á þurrum skrúfugrindum- og rammar með rennibraut gera hnífahópnum kleift að hreyfa sig hratt til baka, svo hafðu einn varadisk fyrir hverja vöru á hillunni.
11
Hvernig ætti að setja kælingu og þurrkun til að halda vatni eða draga úr raka?
Kæling og þurrkun ákvarða endanlegan þéttleika. Ef kögglar kólna ójafnt er þéttleiki breytilegur eftir lotunni og klassíska einkennin koma fram: Sumir kögglar fljóta og sumir sökkva í sömu hleðslu. Að stilla kælirinn er hvernig þú stjórnar því hvaða leið hópurinn fer - og það er síðasti staðurinn til að leita þegar flothegðun svífur.
Tengt
Sjáðu hvernig kælirinn og þurrkarinn sitja ífóður framleiðslu línu vélarröð.Tilvísun
Handbók FAO kafla umfóðurvinnsla og vörugæðinær yfir sömu meginregluna frá geymslu- og-gæðahlið vöru.Ef kælirinn þinn er flöskuhálsinn,biðja um endurskoðun kælingar og þurrkunar- við svörum með sundurliðinni tilvitnun, EXW/FOB grundvelli; CIF fáanlegt sé þess óskað.
Fljótlega-kaldir og hægir-kaldir gluggarnir
Tvær stillingar mæta flestum þörfum. Hraðkæling lokar vatni inni: yfirborð köggla harðnar hratt, raki helst inni og varan heldur ilm sínum og hita-viðkvæmum hlutum. Hæg kæling fjarlægir raka: lengri búseta dregur vatn niður í átt að öruggum geymslumörkum, sem verndar geymsluþol. Lokamarkmiðið er raki í hámarki öruggrar geymslustaðalls, slétt yfirborð, miðlungs hörku, lágt fínefni og viðhaldið bragð - gátlistinn sem tekinn er saman í september 2026 greininni frá 新饲料工艺杂谈.
Hvernig á að dæma jafna þurrkun eftir flot-eða-vaskaskoðuninni
Athugaðu losunina beint: ausaðu sýni frá nokkrum stöðum yfir kælirinn og látum þau fljóta. Lota sem klofnar er að segja þér að það sé flæðis- eða loftdreifingarvandamál í þurrkaranum eða kælinum, ekki formúluvandamál - lagaðu loftflæðið og rúmdýptina fyrst, því endur-stilla pressuvélina til að bæta upp fyrir slæman kælir færir bilunina bara niðurstreymis.
Algengar spurningar
Algengar spurningar: Feed Extrusion Parameters og Puffing Degree
1
Hvaða rakasvið hráefnis er mælt með fyrir útpressun fóðurs?
15-27% fyrir komandi hráefni. Hærri raki eykur rýrnun og endanlega aflögun; Lægri raki eykur orkunotkun og vélrænt slit og gerir áferðarmun yfirborðs-til-kjarna augljósan. Stilltu innan gluggans fyrir afköst vélarinnar, borholu og formúlu, og haltu þessum lestri aðskildum frá 12-14% tölum eftir kælingu í sumum blöðum.
2
Hversu mikla sterkju þurfa fljótandi fiskafóður og sökkvandi fiskafóður?
Sökkvandi vatnafóður ber 10-15% sterkju; Fljótandi vatnafóður þarf að minnsta kosti 20%. Innan þessara glugga þýðir meira amýlópektín og afeitrað sterkja meiri blástursstig og lægri magnþéttleika, á meðan hár amýlósi með náttúrulegri sterkju eykur mulningsstyrk og hörku.
3
Hvert er hámarksfituinnihald fyrir ein-skrúfa og tvískrúfa-fljótandi fiskpressuvél?
12% á einni skrúfu og 17% á tvískrúfu. Við eða undir 12% fitu hefur nánast engin áhrif á gæði köggla; frá 12% til 17% hvert 1% af fitu bætir við um 16 kg/m3 af rúmþyngd; úr 17% í 22% stækkar kögglan varla en helst stöðugur; yfir 22% stöðugleika hrynur. Venjulegar æfingar halda fitu við eða undir 8% og eftir{14}}úða afganginum.
4
Hvaða hitastig í tunnu gefur besta blástursstigið?
120-180°C, með 140-160°C besta bandið fyrir kornblöndur. Of lágt og gelatíngerð sterkju og próteindenaturation helst ófullnægjandi; of hátt og orka fer yfir samloðun milli agna, sem veldur úða út við deyfingu, næringarskemmdum og minni blástur.
5
Hversu mikilli gufu ætti hárnæringin að bæta við og við hvaða þrýsting?
7-8% gufa til að blása sojabaunir og um 10% fyrir maís, með meira fyrir sterkjurík efni; gufuþrýstingur sem fer inn í hárnæringuna er venjulega 0,1-0,4 MPa. Ofgnótt gufa mýkir máltíðina og gerir hana klístraða, sem skaðar blástursgæði.
6
Hvaða hitastigssvið fyrir hitastig bætir blástursstig?
65-90 gráður C. Lengri hitastig bætir eldunargráðu, bindingu og blástur; hagnýt takmörk eru þurrkarageta, vegna þess að auka þarf raka raka niðurstreymis.
chopmeH:Engar upplýsingar


