Hvernig útpressunarvél fyrir gæludýrafóður virkar: Fjögur vinnslustig
Skildu eftir skilaboð
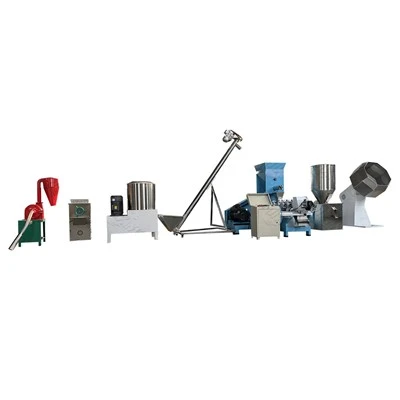
Útpressunarvél fyrir gæludýrafóður virkar með því að mynda háan hita og þrýsting inni í skrúfuútpressunarhólfinu, elda og blása upp blandaðri uppskrift í einni samfelldri vélrænni aðgerð. Allt verkflæðið fer í gegnum fjögur stig: fóðrun og flutning, útpressunareldun, púst í gegnum mótið og skurður með þurrkun og kælingu. Vegna þess að sami passinn eldar uppskriftina, dregur úr örveruálagi og mótar kubbinn, er þrýstivél kjarnaeining þurrmatarlínu fyrir hunda og katta og dregur úr þörfinni á að treysta á viðbætt rotvarnarefni fyrir geymsluþol.
Það sem útpressunarvél fyrir gæludýrafóður gerir
Vélin tekur við einsleitt blandað mauk af korni, próteinmjöli og aukaefnum og breytir því í þurrt, gljúpt korn. Skrúfan er vinnuþátturinn: hún flytur, þjappar, klippir og hitar efnið á sama tíma, þannig að ferlið er samfellt frekar en röð aðskildum matreiðslu- og mótunarþrepum. Fjórir hópar stillinga stjórna niðurstöðunni - straumhraða, skrúfuhraða og skrúfustillingu, tunnuhita og þrýstingi og stærð deyjaops með skurðarhraða.
Stig 1: Fóðrun og flutningur
Blandað hráefni eins og maísmjöl, sojamjöl og kjötmjöl fara í gegnum fóðurtunnuna. Matarskrúfa ýtir efni í átt að útpressunarhólfinu á stöðugum hraða og viðheldur stöðugu og jöfnu framboði. Truflun á fóðrun veldur skyndilegum þrýstingssveiflum í hólfinu og spillir matreiðslumanninum, þannig að þetta stig skiptir meira máli en einfalt útlit hans gefur til kynna.
Litlir extruders: handvirkir eða einfaldir sjálfvirkir matarar eru fullnægjandi.
Stórar línur: snjöll fóðrunarkerfi stilla fóðurhraða í rauntíma á móti þrýstingnum sem mældur er í útpressunarhólfinu.
Stjórnunarmarkmið: stöðug fylling í hólfinu, sem aftur heldur þrýstingi og dvalartíma stöðugum.
Stig 2: Matreiðsla og ófrjósemisaðgerð
Extrusion elda er hjarta ferlisins. Inni í hólfinu snýst skrúfan á u.þ.b. 300-600 sn./mín., sem veldur miklum núningi og klippingu á milli skrúfufluganna og hólfveggsins á meðan það þjappar því saman í minna rúmmál. Núningur og þjöppun hækkar hitastig í hólfinu í um það bil 120-160 gráður við þrýsting upp á 3-8 MPa. Í því umhverfi gleypa sterkjukorn vatn, bólgna út og gelatínist, venjulega við gelatínerunarhraða yfir 85%, á meðan próteinbyggingar þéttast, sem auðveldar dýrum að melta og taka upp næringarefnin.
| Ferlisbreytu | Dæmigert svið |
|---|---|
| Skrúfuhraði | 300-600 sn./mín |
| Hólfshiti | 120-160 gráður |
| Kammerþrýstingur | 3-8 MPa |
| Gelatíngerð sterkju | Yfir 85% |
Hátt hitastig dregur einnig úr örveruálagi blöndunnar. Útgefnar tölur um minnkun sýkla, þar á meðal Salmonellu og E. coli, eru oft nefndar yfir 99%, en raunveruleg lækkun fer eftir uppskriftinni, rakastigi og ferlistillingum, svo það ætti að staðfesta það með örverufræðilegri prófun á hverri vöru frekar en gert er ráð fyrir.
Stig 3: Puffing Through the Die
Eldaða efnið, sem ýtt er stöðugt af skrúfunni, nær að deyfinu í lok útpressunarhólfsins og þrýstist á miklum hraða í gegnum op þess. Þegar efnið fer frá innsigluðu háum-hita-, háþrýstingssvæðinu yfir í andrúmsloftsþrýstinginn blikkar innri raki yfir í gufu og þenst út samstundis og myndar gljúpa, lausa uppbyggingu sem gefur þurrum kubbum einkennandi krass. Þvermál skurðaropsins er skiptanlegt, venjulega á milli 2 mm og 8 mm, þannig að sama vél getur framleitt litla kubb fyrir kettlinga og leikfangategundir eða stærri hluti fyrir fullorðna hunda.
Stig 4: Skurður, þurrkun og kæling
Kögglar sem fara út úr deyfinu eru heitir, venjulega 60-80 gráður, og mismunandi að lengd, þannig að snúningsskeri klippir þær í einsleita stærð. Skerishraðinn er lagaður við framleiðsluhraða til að halda lengd köggla í samræmi, venjulega innan 3-5 mm. Stykkarnir fara síðan í gegnum þurrkun og kælingu til að fjarlægja umfram raka, sem færir vatnsinnihaldið undir 12% svo fullunnin matur er stökkur, bragðgóður og stöðugur í geymslu. Stöðugt rakamark kemur einnig í veg fyrir mygluvöxt meðan á vörugeymslu stendur.
Þegar kubburinn kemur út vaneldaður, þéttur eða breytilegur að lengd, stillið eina færibreytu í einu, skráið stillinguna og staðfestið niðurstöðuna með raka- og áferðathugun áður en farið er aftur í fulla framleiðslu. Að breyta nokkrum stillingum í einu gerir það að verkum að ekki er hægt að greina orsök gallans.
Algengar spurningar: Notkun útpressunarvélar fyrir gæludýrafóður
Sp.: Hver eru fjögur stig útpressunar gæludýrafóðurs?
Fóðrun og flutningur, útpressunareldun og ófrjósemisaðgerð, púst í gegnum mótið og skorið með þurrkun og kælingu.
Sp.: Hvaða hitastigi og þrýstingi nær útpressunarhólfið?
Venjulega 120-160 gráður við 3-8 MPa, framleitt með núningi, klippingu og þjöppun frekar en með ytri upphitun eingöngu.
Sp.: Hvaða skrúfuhraði er eðlilegur?
Um 300-600 sn./mín. Skrúfuhraði og skrúfastillingar stilla saman klippingu og dvalartíma, sem ákvarðar gelatínunarhraða.
Sp.: Hvernig er stærð kibble stjórnað?
Með þvermál deyjaops, venjulega 2-8 mm, ásamt skurðarhraða, sem heldur lengd köggla í u.þ.b. 3-5 mm.
Sp.: Hvaða rakainnihald ætti fullbúið kibble að hafa?
Undir 12% eftir þurrkun og kælingu, sem heldur vörunni stökkri og takmarkar mygluvöxt í geymslu.
Sp.: Sótthreinsar extrusion fóðrið?
Meðhöndlun með háum-hita og háum-þrýstingi dregur verulega úr örveruálagi, en raunverulega lækkun verður að vera staðfest með örverufræðilegri prófun fyrir hverja uppskrift og ferlistillingu.