

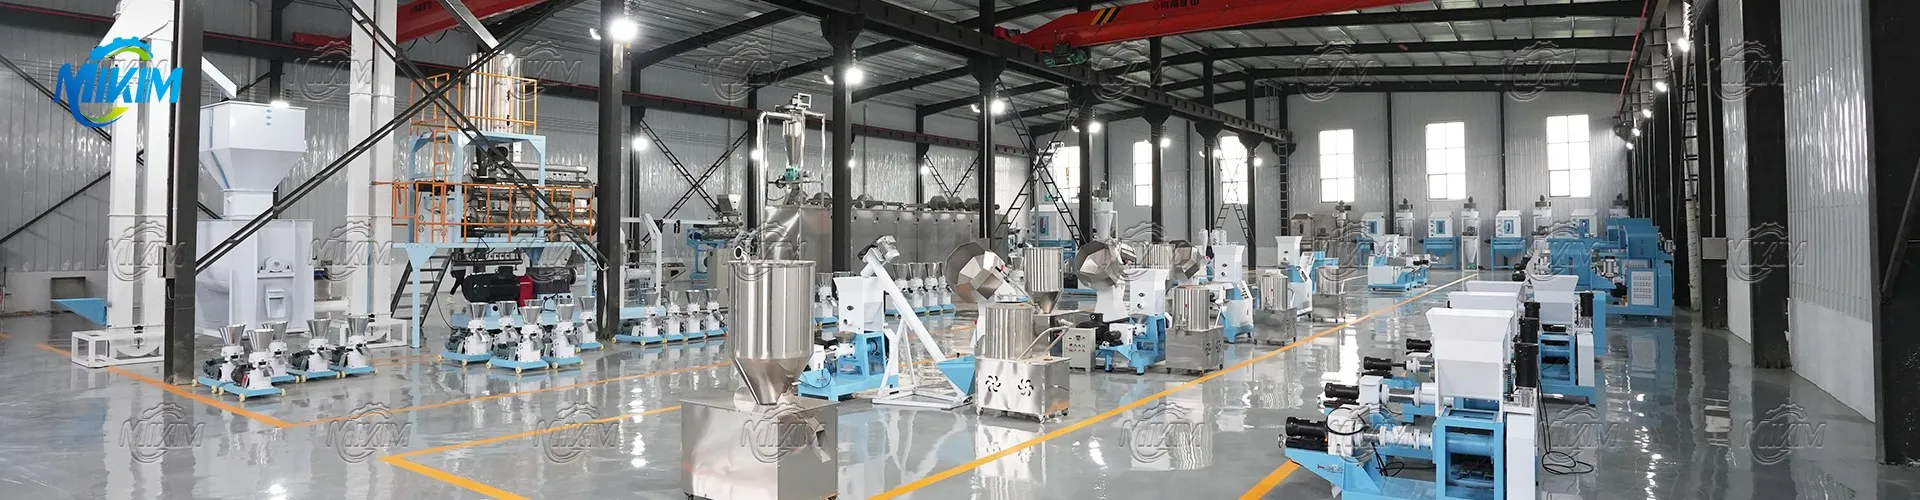
Gæludýrafóður og fljótandi fiskafóður Puffing framleiðslulína Uppsetningarleiðbeiningar
Skildu eftir skilaboð
Það sem Puffing framleiðslulína framleiðir
Framleiðslulína fyrir uppblástur (extrusion) breytir kornmjöli, hveitiklíði, sojamjöli, repjumjöli, fiskimjöli og lýsi í hágæða fljótandi og sökkvandi fiskafóður, hunda- og kattafóður og gæludýrasnarl. Fullunnar kögglar eru próteinríkar, næringarfræðilega fullkomnar, fljóta á vatnsyfirborðinu í langan tíma og hægt er að bæta við örnæringarefnum til að stuðla að hröðum vexti fiska og gæludýra. Fyrir framleiðendur sem fjárfesta í gæludýrafóðri og vatnafóðri er það kjörinn, mjög sjálfvirkur valkostur sem heldur einni línu í gangi í nokkrum vöruflokkum.
Línuuppbygging: Sex kjarnavélar
Myljandi vél:minnkar of stórt hráefni eins og korn og kökur í samræmda kornastærð sem hentar til blöndunar og útpressunar.
Blöndunarvél:blandar öllum innihaldsefnum í einsleita blöndu, sem er mikilvægt fyrir stöðuga næringu í hverri köggla.
Extrusion (púst) vél:eldar og mótar blönduna undir hita og þrýstingi í jafnstórar, stækkaðar kögglar; stilla hitastig, raka og skrúfuhraða stýrir fljótandi eða sökkvandi þéttleika.
Þurrkunarvél:dregur úr raka köggla niður í markið, venjulega 8 til 12 prósent, fyrir geymslustöðugleika og hörku.
Kælivél:færir köggla niður í nálægt stofuhita til að koma í veg fyrir þéttingu og mygluvöxt.
Pökkunarvél:setur fullunna köggla í tilskildum þyngdum, með valfrjálsu olíu- eða húðunarúðara fyrir lýsi og bætiefni.
Einstök-eining extruder færibreytur
DGP röðin nær yfir tilraunaframleiðslu í-stærða mælikvarða upp í litla viðskiptaframleiðslu. Tölurnar hér að neðan eru gefnar fyrir hvern einstaka pressuvél.
| Fyrirmynd | Kraftur | Matari | Skútari | Getu | Mál | Þyngd |
|---|---|---|---|---|---|---|
| DGP40 | 4 kW | 0,4 kW | 0,4 kW | 0.04-0.05 t/h | 1400 x 1030 x 1200 mm | 240 kg |
| DGP50 | 11 kW | 0,4 kW | 0,4 kW | 0.06-0.08 t/h | 1400 x 1030 x 1200 mm | 320 kg |
| DGP60 | 15 kW | 0,4 kW | 0,4 kW | 0.12-0.15 t/h | 1450 x 950 x 1430 mm | 480 kg |
| DGP70 | 18,5 kW | 0,4 kW | 0,4 kW | 0.18-0.25 t/h | 1600 x 1400 x 1450 mm | 600 kg |
| DGP80 | 22 kW | 0,4 kW | 0,75 kW | 0.3-0.35 t/h | 1850 x 1470 x 1500 mm | 800 kg |
| DGP90 | 30 kW | 1,1 kW | 1,5 kW | 0.4-0.45 t/h | 1900 x 1500 x 1600 mm | 1200 kg |
Heill framleiðslulína inniheldur einnig mulning, blöndunartæki, þurrkara, kælir og pökkunartæki, hver í stærð eftir úttak extruder. Vegna þess að þrýstivélin setur hraða línunnar, ætti að velja þurrkara og kælir þannig að hlutfallsstyrkur þeirra sé aðeins yfir getu pressunnar, sem gefur pláss fyrir formúlubreytingar.
Fóðurtegundir framleiddar
Fljótandi fiskafóður:koi, gullfiskur, steinbítur og hitabeltisfiskafóður sem helst á yfirborðinu sem gerir fóðrunarhegðun sýnilega og takmarkar sóun.
Sökkvandi fiskafóður:fyrir botnfóðrandi-tegundir, með þéttleika stjórnað með því að draga úr blástursstigi.
Gæludýrafóður og snarl:hunda- og kattabiti með lögun, stærð og hörku stillt í gegnum teninga- og skerabreytingar.
Gæðaþættir sem ákvarða árangur köggla
Haltu sterkjuinnihaldi formúlunnar fyrir ofan um það bil 20 prósent fyrir góða stækkun og heilleika köggla.
Stjórnaðu raka hráefnisins, venjulega um 14 til 20 prósent við hárnæringuna, ásamt útpressunarhitastigi fyrir stöðugan þéttleika.
Passaðu þurrkarann við úttak extruder; ofþurrkun hækkar orkukostnað en vanþurrkun styttir geymsluþol.
Berið á lýsi eða fitu eftir þurrkun svo húðin oxist ekki við vinnslu.
Haltu skurðarhraðanum stöðugum innan lotunnar svo lengd köggla og rúmþyngd renni ekki.
Skipulag, innkaup og algengar spurningar
Þegar þú skipuleggur línu skaltu undirbúa fjögur inntak: tegund fóðurs, þar á meðal fljótandi eða sökkandi og tegundin; nauðsynleg afkastageta í kg/klst. eða t/klst. tiltækt verksmiðjurými og rafmagn; og sjálfvirknistigið sem búist er við. Á þeim grundvelli getur birgir útvegað ferli-flæðishönnun, útlit búnaðar, byggingaráætlun verksmiðju, verðlagningu einstakra tækja og heildartillögu sem nær yfir alla línuna.
Sp.: Getur ein lína búið til bæði fiskafóður og gæludýrafóður?
Já. Útpressunarstigið er sameiginlegt og aðeins þarf að skipta um mótun, skurðarstillingu og niðurstreymishúð á milli tveggja vöruflokka.
Sp.: Hvaða raka ættu kögglar að skilja eftir þurrkarann?
Miðaðu við um það bil 8 til 12 prósent. Fyrir neðan það bil verður kögglan stökk og orkunotkun eykst; fyrir ofan það eykst myglahætta við geymslu verulega.
Sp.: Hvers vegna er stækkunin breytileg á milli lota?
Útþensla er knúin áfram af sterkjuinnihaldi, raka og hitastigi tunnu. Ef eitthvað af þessum þremur rekur, þéttleiki og flottími rekur með þeim, þá ætti að skrá allar þrjár á hverri vakt.
Sp.: Hversu mikið pláss þarf lítil lína?
Lína byggð utan um DGP60 eða DGP70 extruder passar þægilega inn á verkstæði sem er nokkra tugi fermetra og skilur eftir pláss fyrir hráefni og fullunnar vörur.
Sp.: Hvenær ætti að bæta við lýsi?
Eftir þurrkun og fyrir pökkun. Olía sem notuð er fyrr verður fyrir hita og súrefni í þurrkaranum og tapar gæðum og getur einnig stíflað þurrkandi loftflæði.
Sp.: Hvað ákvarðar hvort fóður fljóti?
Kögglaþéttleiki. Hærri blástursstig fangar gufu í kögglanum og lækkar þéttleika, þannig að kögglan flýtur; minnkandi blástursstigið hækkar þéttleika þar til kögglan sekkur.


