

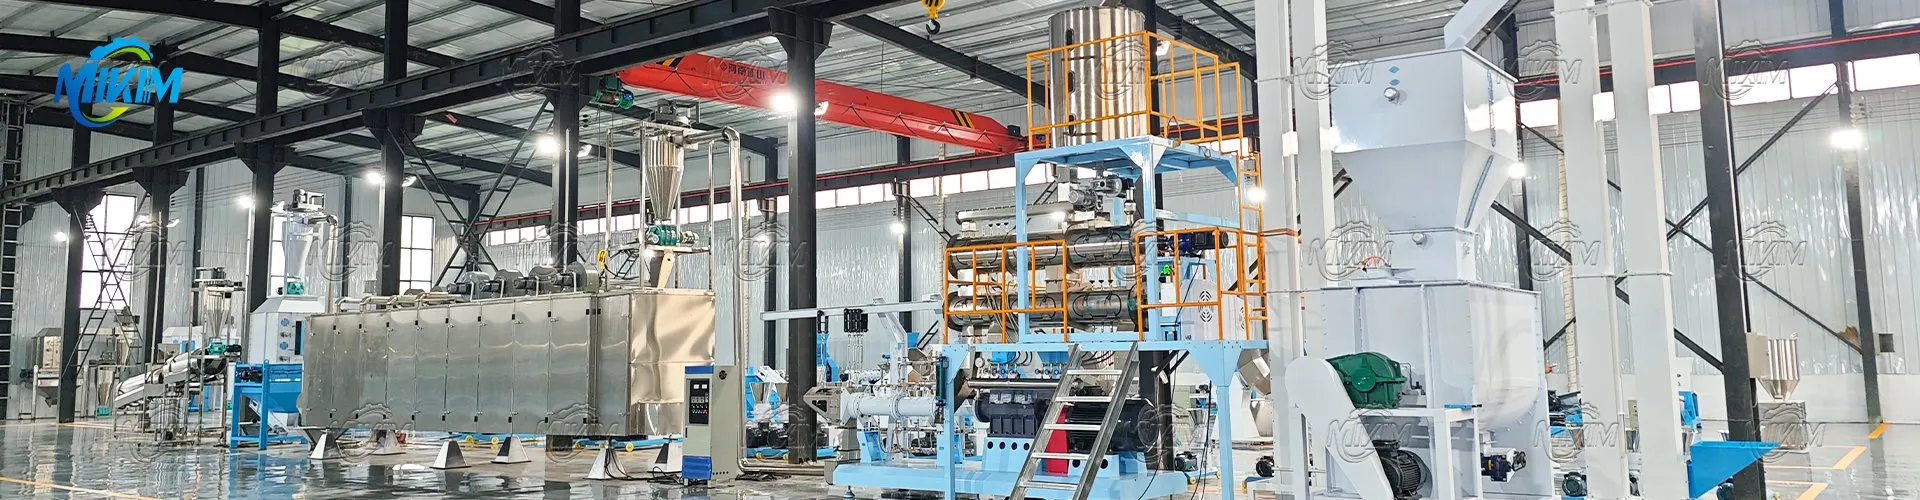
Hvernig á að höndla ofhitnunarvandamál alifuglafóðurslínunnar.
Skildu eftir skilaboð
Kjarninn í því að byggja upp sjálfvirkt hitaeftirlitskerfi liggur í skynsamlegri staðsetningu eftirlitsstaða og vali á nákvæmum skynjurum. Hitaskynjara þarf að setja á -hitaframleiðandi íhluti lykilbúnaðar í framleiðslulínunni fyrir fóðurkögglun: einn hitanemar hver fyrir haus kögglaverksmiðjunnar, þrýstivalslegur og gírkassa; hitaskynjarar fyrir mótor, hús og hamarskafta mulningsvélarinnar; og skynjara nálægt mótor, gírkassa og hjólum flutningskerfisins. Velja ætti skynjara í iðnaði- með nákvæmni upp á ±0,5 gráður til að tryggja nákvæmar og áreiðanlegar hitaupplýsingar. Á sama tíma ætti að setja upp umhverfishitaskynjara á verkstæðinu til að fylgjast með áhrifum ytra umhverfis á hitastig búnaðar í rauntíma. Allir skynjarar senda hitastigsgögn til miðstýringarkerfisins í gegnum IoT einingu fyrir miðlæga vöktun.
Uppsetning skynsamlegs viðvörunarkerfis er lykilatriði til að koma í veg fyrir ofhitnunarbilanir. Hitastigsmörk fyrir hvern búnað ætti að vera forstillt í miðstýringarkerfinu. Til dæmis er venjulegur þröskuldur fyrir kögglaverksmiðjuhausinn 80-110 gráður, viðvörunarþröskuldurinn er 115 gráður og stöðvunarþröskuldurinn er 120 gráður; venjulegur þröskuldur fyrir mótorinn er Minna en eða jafn 75 gráður, viðvörunarþröskuldurinn er 80 gráður og stöðvunarþröskuldurinn er 85 gráður. Þegar skynjarinn skynjar að hitastigið hafi náð viðvörunarmörkum gefur kerfið samstundis frá sér viðvörunarmerki í gegnum hljóð- og sjónviðvörun verkstæðisins og sýnir samtímis bilunarstað og rauntímahitastig á vöktunarskjánum. Þegar hitastigið nær stöðvunarmörkum gefur kerfið sjálfkrafa út stöðvunarskipun og slítur aflgjafa búnaðarins til að koma í veg fyrir að bilunin aukist. Ennfremur hefur kerfið gagnaskráningu og greiningaraðgerðir, sem myndar hitabreytingarferla búnaðar. Með því að greina þessar línur getur kerfið spáð fyrir um slit búnaðar fyrirfram. Til dæmis, ef hitastig mótor hækkar stöðugt um 5 gráður innan viku, mun kerfið biðja um smurathugun eða skiptingu á íhlutum.
Tengistýringaraðgerðin gerir sjálfvirkan meðhöndlun á ofþensluvandamálum og eykur enn frekar áreiðanleika kerfisins. Þegar hitastig kögglaverksmiðjunnar nær viðvörunarþröskuldinum dregur kerfið sjálfkrafa úr fóðrunarhraða fóðrunarbúnaðarins á meðan loftstreymi kælikerfisins eykst með því að nota þessar tvöfaldu ráðstafanir til að lækka hitastigið. Þegar hitastig mulningsmótorsins er of hátt, lokar kerfið sjálfkrafa fóðurinntakinu, virkjar hreinsibúnaðinn til að fjarlægja hráefnisleifar úr mulningshólfinu og endurræsir búnaðinn eftir að hitastigið hefur farið niður í eðlilegt svið. Ef hitastig búnaðar hækkar vegna of hás umhverfishita, virkjar kerfið sjálfkrafa kælibúnað verkstæðis (eins og loftræstikerfi og viftur) til að stjórna umhverfishita verkstæðisins.
Rekstraraðilar geta fengið viðvörunarupplýsingar og meðhöndlun ábendinga í gegnum farsímaforrit, sem gerir þeim kleift að fylgjast með stöðu búnaðar og gefa út skipanir í fjarska til að bregðast við ofhitnun fóðurkögglabúnaðar, jafnvel þegar þeir eru ekki á verkstæði.
Venjulegt viðhald kerfisins krefst reglulegrar kvörðunar hitaskynjara til að tryggja nákvæmni gagna; athuga tengingu milli skynjara og búnaðar til að koma í veg fyrir að það losni vegna titrings; og afrita reglulega hitastigsgögn fyrir gagnagreiningu til að hámarka rekstrarfæribreytur búnaðar og viðhaldslotur. Þetta sjálfvirka vöktunar- og viðvörunarkerfi leysir ekki aðeins ofþensluvandamál búnaðar heldur eykur einnig heildargreindarstig framleiðslulínunnar og veitir gagnastuðning við framleiðslustjórnun.


um Okkur
Við bjóðum upp á:
Eins-árs ábyrgðarþjónusta fyrir heila vél
Uppsetning, gangsetning og tæknileg leiðbeiningar á-stað
24/7 tækniaðstoð á netinu
Hæfni og heiður

Heimsókn viðskiptavina

Algengar spurningar
1. Hvert er verð á sjálfvirku fóðurkornaframleiðslulínunni?
Verðið er á bilinu $8.500-$50.000
2. Veitir þú viðhaldsþjónustu fyrir viðskiptavini þína?
Já, við bjóðum viðskiptavinum okkar alhliða viðhaldsþjónustu eftir-sölu.


